工控系统集成在自动化生产线改造中的关键作用与实施要点
一条服役八年的装配线,日产量从3000件跌到2400件,故障停机每周超过四小时——这是很多制造企业正在面对的尴尬现实。设备老化、工序衔接断层、单机效率瓶颈,靠人工修补早已杯水车薪。自动化生产线改造,不是换几台新机器那么简单,它是一场从控制逻辑到机械结构的系统性重构。
为什么多数改造项目折戟沉沙?
行业里有个残酷的数据:超过六成的产线改造项目,最终未能达到设计产能的85%。原因往往不在硬件本身,而在工控系统集成的深度不足。PLC程序与机械手动作不匹配、传感器信号延迟导致节拍错乱、老旧电机与新变频器通信协议冲突——这些细节,只有在产线真正跑起来时才会暴露。
更棘手的是,很多工厂的既有设备来自不同年代、不同品牌,通信协议五花八门。改造不是推倒重来,而是要在机电设备维修的基础上,让新旧设备“说同一种语言”。这需要改造方既懂底层电气逻辑,又熟悉机械公差配合,绝非单纯卖设备的厂商能胜任。
核心技术:从单点控制到系统协同
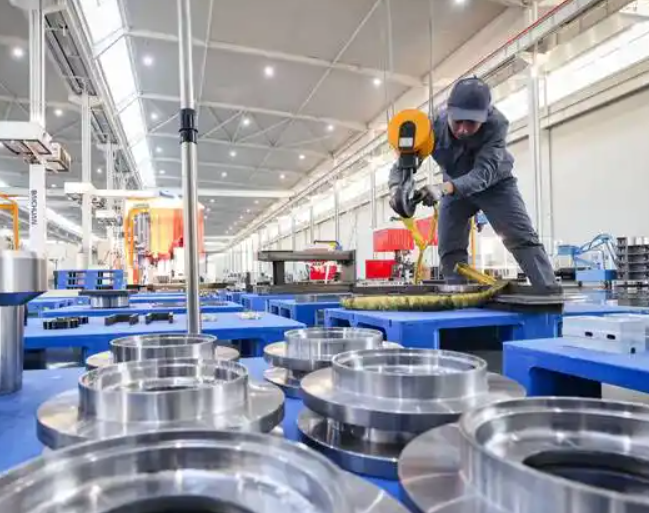
真正有效的改造,往往始于一次彻底的产线“体检”。我们团队在接手项目时,第一步永远是花三天时间做现场数据采集——各工位实际节拍、设备稼动率、故障频率分布,甚至操作工的习惯性动作。这些数据决定了流水线设备设计的基调:是提速、是并线、还是彻底重组工序。
以某电子元器件厂为例,原产线有17个独立工位,人工上下料导致累计误差超过0.3mm。我们通过机械手设备加工与视觉定位系统的融合,将上下料精度控制在±0.05mm以内,同时用PLC主站统一调度六台六轴机器人,节拍从22秒压缩到14秒。自动化设备研发的价值,恰恰体现在这种“压榨”系统潜力的过程里。
另一个容易被忽视的环节是非标机械定制。标准件解决不了所有问题——比如某食品厂需要将粘性膏体精准灌装,市面上的定量泵根本扛不住这种物料特性。我们专门设计了带加热夹套的柱塞泵结构,配合伺服电机的位置闭环控制,灌装误差从±3g降到±0.5g。这种定制不是简单的“画图加工”,而是对工艺理解的物化。
选型指南:别被参数表绑架
- 看行业案例而非样本参数:同样标称0.01mm重复定位精度的机械手,在冲压环境和无尘车间里的实际表现天差地别,重点考察改造方在相近工况下的落地项目。
- 评估软件团队实力:工控系统集成70%的难度在软件调试。问清楚对方是否具备SCADA系统开发能力,能否提供远程诊断接口,这决定了后续机电设备维修的效率。
- 留足改造冗余:产线改造预留15%-20%的IO点、10%的PLC处理余量,是行业惯例。没有冗余设计,未来任何产品迭代都可能迫使二次停产。
- 验证服务响应机制:产线停机的每分钟都是钱。确认改造方是否提供7×24小时应急服务,备件库是否覆盖关键易损件,合同里要写清响应时限。
回到最初那条装配线。我们用了六周完成改造:重新规划气路布局、更换两套老旧的伺服驱动器、在关键工位加装压力反馈传感器。产线恢复运行的第一个月,日产量回到3500件,能耗反而下降了12%。最直观的变化是——操作工从12人减到7人,但质量合格率从96.2%攀升到99.1%。
产线改造的终局,不是设备焕然一新,而是让整个制造系统具备自适应能力。随着边缘计算和数字孪生技术下沉到车间层,未来的自动化生产线改造将更多依赖数据驱动的预测性维护。深圳融光自动化科技有限公司始终认为,工控系统集成的最高境界,是让产线像生物体一样,能感知、会思考、懂自愈。这条路没有终点,但每一步都算数。