工业流水线设计组装常见问题及工控系统集成方案
流水线调试中的“隐性问题”,远比想象中更费钱
很多工厂在产线升级时都会遇到一个怪现象:新组装的流水线单机测试没问题,一旦联动跑起来,不是卡料就是错位,甚至频繁停机。我们处理过的非标定制项目里,超过六成这类故障都出在工位衔接的时序逻辑上,而非机械本体。这背后往往是设计阶段对节拍余量预估不足,或者气动元件响应速度与PLC扫描周期不匹配——这类细节,图纸上看不出来,只有空跑和负载测试才能暴露。
为什么“差不多”的机械加工,最后差很多?
有些客户为了省钱,把机械手设备加工环节交给没有装配基准的小作坊。结果就是:同一批次的铝型材支架,安装孔位偏差能到0.8毫米。在静态工位这不算什么,但一旦装上视觉引导的机械手,累计公差就会让抓取成功率从99%掉到93%。别小看这6个点的差距——按每天两万次动作计算,就意味着多出上千次报警和人工干预。
真正专业的自动化设备研发流程,会从3D模型阶段就定义好基准孔与定位销的加工等级,并在机架焊接后做一次整机退火处理。这不是玄学,是消除应力变形的基本功。我们自己的车间里,所有非标定制件在装配前必须过三坐标抽检,哪怕多花半天时间,也远比上线后再拆装改造划算。
电气与机械脱节,才是改造失败的主因
遇到过很多次这样的咨询:客户买了几台新设备,想接入原有自动化生产线改造项目。结果发现老产线的PLC是某日系品牌,新设备用的是欧系总线协议,中间连个网关都对不上。最后硬生生用继电器阵列做转换,不仅响应慢半拍,还多了几十个故障点。
这里要强调一个我们坚持多年的原则:工控系统集成必须在机械设计启动前就介入。先摸清现场既有控制器的通信能力、IO余量、甚至供电稳定性,再决定是扩展主站还是增加独立子站。比如我们给某家电企业做的改造,就是把12台旧设备统一改为Profinet从站,主站程序重写后,整线节拍反而提升了15%。
- 改造前务必做现场总线拓扑勘察,避免协议冲突。
- 所有新增伺服电机必须核算总功率,防止变压器过载。
- 机电设备维修服务中,我们发现很多故障源于接地不良——这事老生常谈,但真没几家严格执行。
流水线设备设计中的“冗余”哲学
优秀的流水线设备设计,讲究的是“有准备的冗余”。比如输送线电机,按1.5倍负载选型;阻挡气缸,加装磁性开关双反馈;就连皮带接头,都要求热接而非卡扣。这些细节在初期会多花5%-8%成本,但换来的是三年内维修工时下降一半。对比那些极致压缩成本的方案,往往第一年省下的钱,第二年就加倍还给维修工了。
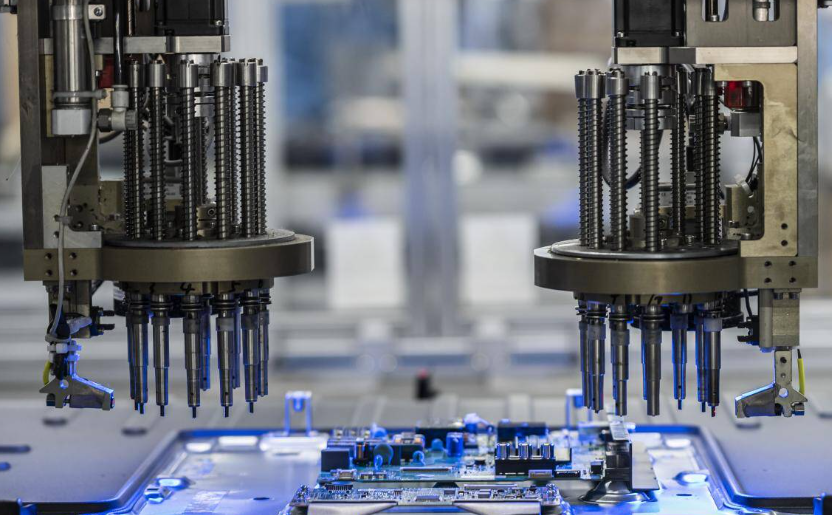
另外特别想提醒一点:非标机械定制不是把所有尺寸改小改大就完了。真正的定制,要连人机工学一起考虑。比如操作台高度、按钮布局、观察窗角度,这些看似琐碎的设计,直接决定了工人会不会愿意用、用久了会不会出错。我们有个客户,改造后把操作屏从侧装改为悬臂式,误操作率立刻降了七成。
给正在规划产线的你几条务实建议
- 先做产线仿真,哪怕用最简单的Excel排程,也要把瓶颈工位算清楚。
- 签合同时,明确空跑+带载+满负荷三阶段验收标准,别只看“能转”。
- 选择供应商时,重点考察其机电维修响应时间——我们承诺珠三角4小时到场,因为知道停机一小时损失有多大。
工业自动化这条路,没有一劳永逸的答案。但如果你愿意在设计阶段多听一些“不中听”的专业意见,在制造阶段多留一点公差余量,在集成阶段多考虑一层通信兼容,那么产线运行后的烦恼,至少能少一半。深圳融光自动化科技有限公司,正是靠这些“笨功夫”,帮客户把每一分设备投资都花在刀刃上。