自动化设备研发中工控系统集成的常见方案与选型要点
在自动化设备研发项目中,工控系统集成往往是决定设备能否稳定运行的核心环节。很多非标机械定制项目在机械结构上做得相当扎实,却因为控制系统选型不当或集成方案混乱,导致设备调试周期拉长、故障率居高不下。今天结合我们深圳融光自动化在流水线设备设计、机械手设备加工及自动化生产线改造中的实际经验,聊聊工控系统集成的常见方案与选型关键点。
行业现状:从单机控制到整线协同的转变
过去几年,大部分中小型制造企业还停留在单机自动化阶段,PLC只管一台设备,传感器信号不联网,数据也不上云。但这两年,柔性制造和订单碎片化让产线对工控系统的要求发生了质变——**整线协同、快速换型、远程运维**成为刚需。我们在机电设备维修和改造项目中经常遇到这样的客户:原有产线的PLC型号老旧,通讯协议封闭,想加一台机械手设备却对接不上,只能推倒重来。这恰恰说明,选型初期如果不考虑系统的开放性和扩展性,后期改造的成本会成倍增加。
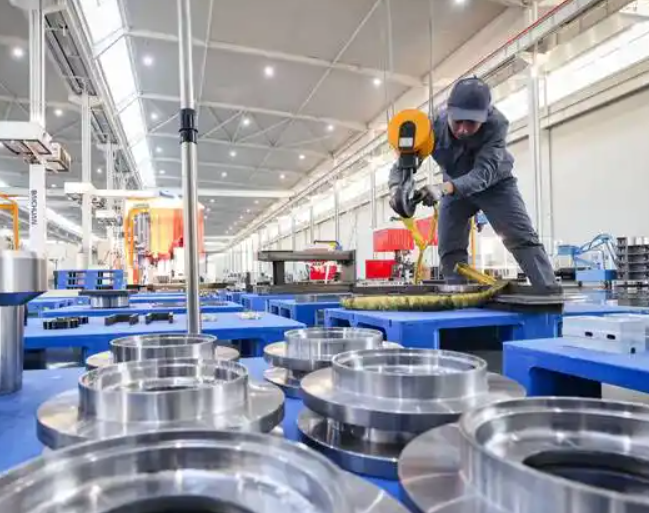
核心方案:以PLC为中枢,兼顾运动控制与视觉检测
目前主流的工控系统集成方案大致分为三类。第一类是集中式控制,用一台大型PLC统一处理逻辑、运动和HMI,适合工艺固定、节拍稳定的流水线设备设计,优点是成本低、维护简单;第二类是分布式控制,通过EtherCAT或Profinet总线把伺服驱动器、远程IO、视觉控制器挂到总线上,各站独立运行,适合非标机械定制中工位多、动作复杂的场景;第三类是PLC+IPC混合架构,用工业PC跑视觉算法和MES通讯,PLC负责实时逻辑,这种方案在机械手设备加工和精密装配线上越来越流行。
选型时要注意一个容易被忽略的细节:运动控制周期。如果设备有高速追剪或飞拍需求,PLC的扫描周期必须控制在1ms以内,普通中小型PLC往往达不到,这时就得考虑带独立运动控制器的方案,或者选择支持中断和任务嵌套的高端PLC。我们曾为一个锂电池卷绕设备做自动化设备研发,客户原方案用国产中端PLC,追剪精度始终在±0.5mm徘徊,后来换成支持EtherCAT的CODESYS平台,精度直接提升到±0.1mm,这就是硬件性能的硬差距。
选型指南:别只看点数,要看通讯与扩展能力
- 通讯协议兼容性:确认PLC是否支持Modbus TCP、EtherNet/IP、Profinet等主流协议,能否与视觉、扫码枪、MES系统直连,避免中间加转换模块增加故障点。
- 扩展模块的冗余度:预留20%-30%的IO点和总线轴数,避免后期加装传感器或功能扩展时重新换PLC。
- 环境适应性:产线有粉尘或油污的,选择防护等级IP65以上的工控机,PLC机柜要配正压通风或冷却装置,否则夏天高温会导致死机。
- 售后与备件周期:非标项目最怕停产等备件,优先选市场占有率高、交期短的品牌,并在合同中明确备件供应承诺。
应用前景:从单点改造到整厂数字化
随着自动化生产线改造需求从“省人”转向“提质增效”,工控系统集成的价值不再只是把设备转起来,而是让产线具备自感知、自决策的能力。我们最近在做的几个项目里,客户都要求把设备数据上传到云端,通过边缘计算网关做OEE分析和预测性维护。这就要求工控系统集成方案从一开始就预留OPC UA或MQTT接口,而不是后期打补丁。
深圳融光自动化在非标机械定制和机电设备维修领域沉淀了多年,我们始终认为,一套好的工控系统不是元器件堆砌,而是对工艺逻辑的深度理解。如果你正在规划新的自动化设备研发项目,或者在现有产线改造中遇到控制系统的瓶颈,不妨从选型阶段就找专业团队介入,往往能省下后续大半的麻烦。