非标机械定制全流程解析:从需求沟通到验收交付的关键环节
非标机械定制的成败,往往在需求沟通阶段就已注定。很多项目后期改得面目全非,根源在于初期双方对技术边界和验收标准的理解存在偏差。作为一家深耕自动化设备研发与工控系统集成的老牌企业,深圳融光自动化科技在过往数百个项目中沉淀了一套从需求澄清到交付验收的完整方法论。这篇文章,我们把它拆开揉碎,讲给你听。
一、需求沟通:把“模糊想法”翻译成“工程语言”
客户常说的“我要一条能提高效率的线”,在工程师耳朵里其实是无数个待确认的变量:节拍是几秒一件?来料公差范围多少?现场气源压力稳定吗?操作工的平均身高影响人机界面高度吗?我们从不直接给方案,而是先用一份《需求参数采集表》与客户逐项核对,涵盖物料特性、环境温度、洁净度要求、预留接口协议等32项基础数据。这一阶段如果偷懒,后面流水线设备设计时每改一次图纸,成本就上升5%-8%。
二、方案设计与仿真:看不见的“数字试产”
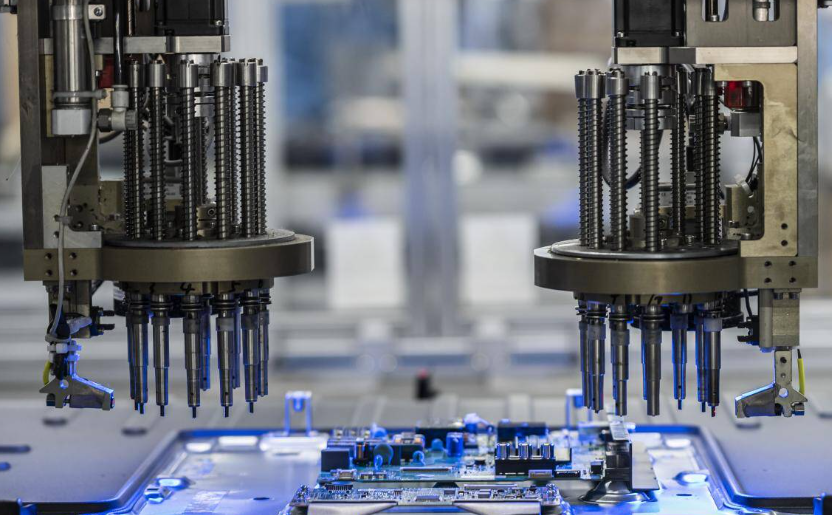
方案评审会不是走过场。我们的机械设计团队会用三维建模软件完成整机布局,并同步进行运动学仿真——机械手设备加工过程中最常见的碰撞干涉、节拍瓶颈,在虚拟环境里提前暴露并修正。举个例子,去年为一家汽车电子厂做的自动化生产线改造项目,仿真阶段发现原定六轴机器人取放路径与治具气缸存在0.3mm干涉风险,当场调整了手腕翻转角度,避免了现场二次加工。此时交付给客户的,除了三维图纸,还有一份关键部件选型计算书(含电机扭矩、气缸缸径、减速机速比等),确保每个环节有据可依。
三、制造与集成:精度是“装”出来的,不是“调”出来的
机架焊接完成后,我们执行的是三坐标检测,平面度控制在±0.05mm以内。装配环节遵循“先静后动、先手动后自动”的原则,所有气路、电路走线必须符合CE规范。这里想提醒一句:工控系统集成最忌讳“边装边改”,PLC程序架构在装配启动前就要冻结第一版,后期只允许参数调整,不允许逻辑推倒重来。我们内部有一条铁律——装配现场如果发现设计问题,必须回炉走变更流程,禁止钳工顺手“救急”,因为那会破坏整机的可维护性。
四、验收交付:不是“试运行三天”就签字
我们坚持两阶段验收。第一阶段是厂内预验收:连续空跑8小时、带料生产500件良品率不低于99.2%,同时测量关键工位的CPK值(过程能力指数≥1.33)。第二阶段才是客户现场终验收,且必须包含一个完整的班次(8小时)生产跟踪。特别提醒:验收标准里一定要写明“异常停机恢复时间”,比如常见卡料故障,要求操作工在5分钟内自行排除复位,这考验的是设备的人机工程设计水平,而不是维修师傅的手速。关于机电设备维修的响应,我们合同里承诺的是珠三角地区4小时到厂,但真正让客户安心的,是设备预留了远程诊断接口,80%的报警信息可以在云端先做一轮预判。
常见问题:客户最纠结的三件事
1. 非标设备一定比标准机贵很多吗?其实未必。标准机省了设计费但可能牺牲效率,非标定制如果方案合理,综合单件成本往往更低。我们做过对比,一条定制装配线比客户原计划的通用机型方案,投资回收期缩短了11个月。
2. 改造旧线还是推倒重来?判断标准是看原线体的机架刚性和主传动系统是否还有余量。我们做过最成功的一个案例,只更换了凸轮分度机构和控制程序,就使一条服役9年的老线的节拍从12秒提到7.5秒,投资不到整线更换的30%。
3. 工期延误最可能卡在哪个环节?往往是外购件的到货周期。所以我们的经验是,签订合同后第一周就下发长周期件采购单,比如减速机、伺服电机,这些物料占整个项目进度的40%权重。
写在最后
非标机械定制没有“一键复制”的捷径,每一个项目都是对团队综合功底的考验——从自动化设备研发的深度,到流水线设备设计的广度,再到机电设备维修的响应速度。深圳融光自动化科技愿意做的,就是把这些环节都变成透明、可追踪的流程,让你每一步都走得踏实。如果你正在规划产线升级或改造,不妨带着图纸和现场视频来聊,我们先用半小时帮你判断项目值不值得做。