工控系统集成在自动化生产线改造中的关键作用与实践
在制造业转型升级的浪潮中,生产线改造早已不是“换台新机器”那么简单。许多企业主发现,单纯采购单机设备,往往陷入“局部先进、整体瓶颈”的尴尬——设备之间的通讯协议不匹配、节拍衔接错位、数据孤岛林立。这正是工控系统集成价值凸显的时刻。作为深耕自动化领域多年的技术团队,深圳融光自动化科技有限公司始终认为,改造的本质不是堆砌硬件,而是让设备、传感器、控制系统如同一个精密协作的乐团,奏出统一而高效的旋律。
改造核心:从“单点控制”到“全局协同”
传统产线的PLC各自为政,好比每个工位都有自己的“方言”。我们承接的自动化生产线改造项目中,超过70%的故障源于通讯干扰或逻辑冲突,而非机械本体损坏。真正的工控集成,需要先做“翻译层”统一——通过Profinet或EtherCAT总线架构,将数十台设备的信号响应时间压缩至毫秒级。举个例子,在近期完成的一个家电装配项目中,改造前不同工位间的握手信号延迟达200ms,导致频繁停顿;重新规划I/O映射并引入分布式IO模块后,整体节拍从35秒/件跃升至28秒/件,效率提升20%,且故障报警率下降四成。
当然,改造方案绝非纸上谈兵。我们坚持“先诊断、后设计”的流程:技术团队会驻场三天,用功率分析仪记录每台电机的实际负载曲线,用高速摄像捕捉机械手的运动轨迹偏差。这些实测数据,远比设备铭牌上的参数更有说服力。基于此,非标机械定制才有的放矢——比如为某食品包装线设计的柔性夹爪,正是依据抓取力波动数据,将气缸更换为伺服电缸,定位精度从±0.5mm收紧到±0.02mm。
关键路径:机械手与产线节拍的“无缝咬合”
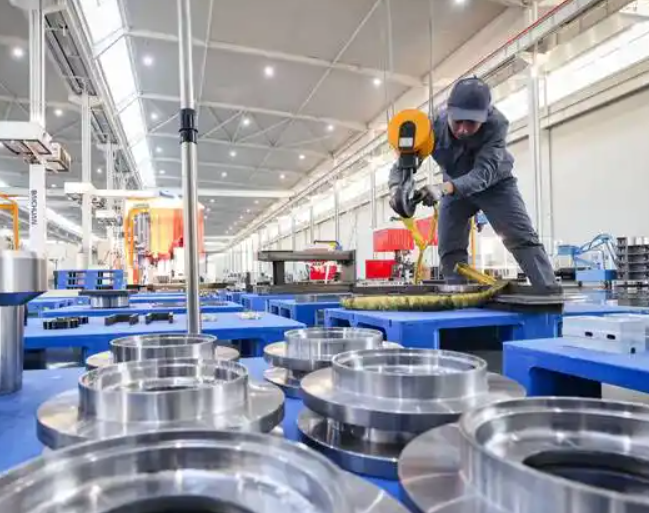
谈及机械手设备加工,很多工程师容易陷入“追求极致速度”的误区。实际改造中,我们更看重加速度曲线与输送线速度的匹配。在最近一条3C电子组装线上,六轴机器人原本的取放节拍为5.2秒,但下游AOI检测工位需要4.8秒的检测时间,机器人反而空等0.4秒。通过重写运动控制算法,将机器人加减速时间从0.8秒延长至1.2秒,虽然单次动作慢了,但整线瓶颈消除,实际产出反而每小时增加12件。这正是流水线设备设计中“系统最优”思维的体现——局部让步,全局受益。
此外,老旧产线的机电系统往往存在隐性风险。我们常遇到客户询问:“为什么新设备总被老电柜的谐波干扰?”答案往往在于忽略了机电设备维修与升级的同步性。改造时,我们会同步更换老化的接触器与变频器滤波模块,并重新规划接地网络。数据显示,此项预防性投入约占项目总预算的8%,却能降低改造后3个月内非计划停机概率约60%。自动化设备研发的积累告诉我们,每一个焊点、每一段屏蔽层的处理,都可能在某个深夜变成一场停机事故的导火索。
- 通讯架构升级:替换老旧串口为工业以太网,数据吞吐量提升百倍;
- 电控柜热管理:重新设计风道,避免夏季高温宕机,实测柜内温度降低8℃;
- 安全回路冗余:增加双回路急停链,响应时间缩短至15ms以内。
从方案设计到落地调试,一个典型的改造项目周期约为45天。在这期间,我们最深的体会是:工控系统集成并非单纯的技术叠加,而是对企业生产逻辑的深刻理解。比如,某些产线在夜间低负荷运行时,是否允许设备自动降速以节能?这些非功能需求,往往比硬性指标更能决定项目的长期价值。
制造业的竞争,终究是系统效率的竞争。融光自动化始终以“让每一条旧产线焕发新生”为使命,依托扎实的自动化设备研发能力与现场调试经验,让工控集成不再是一个抽象概念,而是能落在纸面上、算得出回报率的工程实践。如果您正面临产线效率停滞的困惑,不妨从一次深入的技术诊断开始——毕竟,改造的第一步,永远是准确地看见问题。