非标机械定制中的自动化设备研发流程与关键控制点
非标机械定制从来不是“画图—加工—组装”的线性流程。客户给一张产品照片或一个产能需求,我们就要倒推节拍时间、工装定位方式、气路布局乃至MES接口协议。以深圳融光自动化科技有限公司的实践来看,一套成熟的自动化设备研发流程,至少包含需求冻结、方案仿真、模块化设计、装配调试四个阶段,而每个阶段都有必须死守的控制点。
需求冻结:把模糊的“想要”翻译成可量化的参数
很多项目死在需求不清上。比如客户说“要快一点”,你得追问:节拍是2秒还是2.5秒?良率目标是多少?兼容几种型号?我们通常用《技术需求清单》逐项确认,包括工件尺寸公差、来料一致性、环境温湿度、操作员身高范围。这个阶段的关键控制点是——必须让客户签字确认,否则后期任何改动都会导致成本失控。
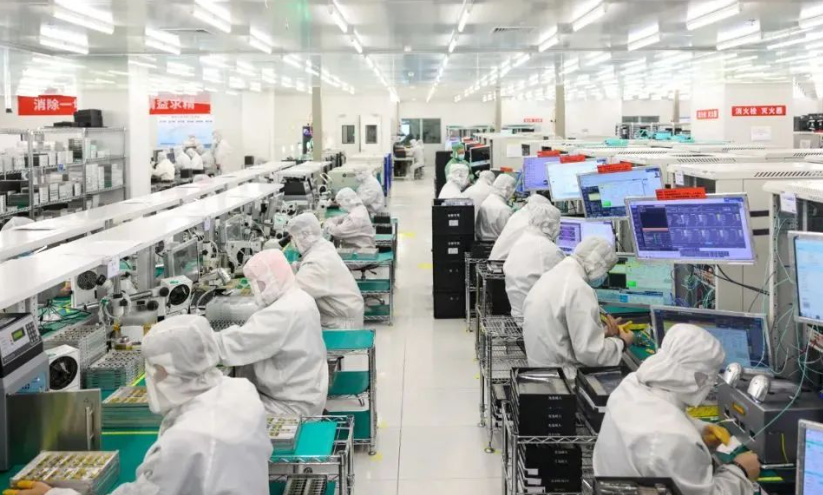
方案设计与仿真验证
这一步直接决定设备上限。做流水线设备设计时,我们会用三维软件做动态干涉检查,模拟气缸行程、传感器响应时间、传送带速度匹配。特别提醒:不要只画静态图,要用时间轴模拟整个循环。曾经有个项目,凸轮机构理论节拍0.8秒,但仿真发现取放料机械手与治具回位存在0.15秒干涉,后来改用双夹爪结构才解决。控制点在于:关键工位必须做疲劳分析,尤其是频繁往复的机构。
方案确定后,进入工控系统集成阶段。这不仅是选PLC和触摸屏,更要考虑通讯协议的统一。我们常用EtherCAT总线,配合伺服驱动器,把响应时间控制在1ms以内。对于机械手设备加工环节,要注意机架焊接后的去应力处理,否则装配后精度会漂移。控制点:所有加工件必须三坐标检测,关键尺寸CPK值≥1.33。
装配调试:真正的技术较量
装配不是拧螺丝,而是把设计公差、气路走向、传感器灵敏度逐一验证。我们要求调试人员记录每台设备的空运行噪音、温升曲线、振动频谱。比如某次为客户做自动化生产线改造,旧线体改造后节拍从5秒降到3.2秒,但噪音超标3dB,排查发现是原有减速机磨损导致共振,更换为斜齿轮箱后解决。这类问题只有现场数据才能暴露。
案例:电池模组PACK线的非标定制
去年为华南一家新能源企业定制了一条半自动PACK线。客户原有产线换型需要4小时,我们通过快换治具+伺服定位方案,将换型时间压缩到25分钟。具体做法:所有夹具采用气动夹紧,定位销用锥形导向,程序内预存12种产品配方。项目周期12周,其中机电设备维修响应条款写入合同,承诺2小时到场。最终验收时,一次良率98.7%,超过客户预期。
整个流程走下来,最大的感悟是:非标定制的核心不是“非标”,而是“可控”。每个控制点背后都是风险预防——可能是几万元的返工,也可能是整个产线的停产。深圳融光自动化科技坚持把自动化设备研发拆解成可评审、可追溯的节点,用数据说话,用流程兜底。如果你正在规划新的产线或设备升级,不妨从需求冻结开始,把每个参数都钉死在纸面上。