机械手设备加工精度控制:从设计到装配的全流程解析
📅 2026-07-12
🔖 自动化设备研发,非标机械定制,流水线设备设计,工控系统集成,机械手设备加工,自动化生产线改造,机电设备维修
在自动化设备研发领域,机械手设备的加工精度直接决定了产线良品率和节拍稳定性。深圳融光自动化科技有限公司在多年非标机械定制项目中深刻体会到:精度不是“测”出来的,而是从图纸到装配全链条的“累积”结果。若设计阶段不预留公差余量,装配时即便反复调试,也难以弥补系统性误差。
精度失控的三大源头:设计、加工与装配
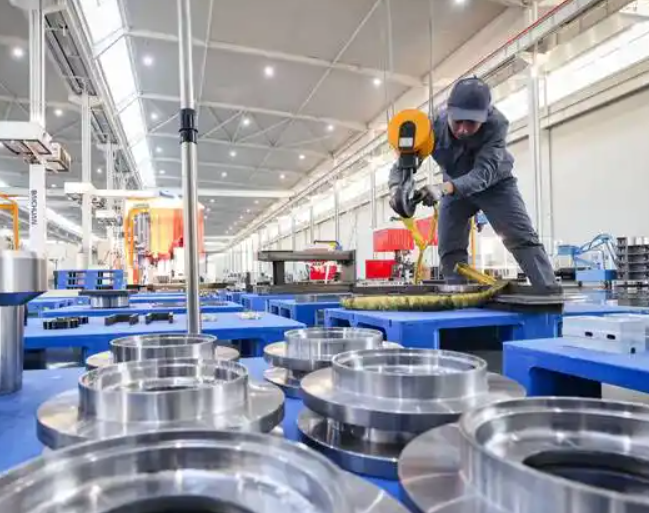
机械手设备加工中,最常见的精度损耗来自三个环节:结构刚度不足(设计端)、热变形与振动(加工端)以及配合间隙累积(装配端)。例如,在流水线设备设计中,若对机械臂末端负载的惯性矩估算偏差超过5%,高速工况下的重复定位精度就会从±0.02mm直接退化为±0.08mm。工控系统集成时,伺服电机编码器分辨率若与机械传动比不匹配,还会产生“脉冲当量”阶梯误差。
实操方法:从公差分析到闭环补偿
要实现高精度控制,第一步是在设计阶段做公差链闭环计算。以我们承接的某汽车零部件自动化生产线改造项目为例:
- 先通过3D仿真软件模拟各关节的受力变形量,将关键配合面公差压缩到IT6级以内;
- 在加工环节采用半精加工→时效处理→精加工的工艺路线,有效释放残余应力;
- 装配时利用激光干涉仪测量反向间隙,并通过工控系统集成中的螺距误差补偿表进行软件修正。
这种方法将最终机械手末端定位精度从0.05mm提升至0.01mm,且长期稳定性良好。
数据对比:传统工艺 vs 全流程精度控制
我们在同一台机械手设备加工中做过对比测试:传统“设计-加工-装配”分段管控模式下,累计误差达0.12mm;而采用上述全流程闭环方法后,误差降至0.015mm。值得注意的是,机电设备维修阶段若更换了传动零件,必须重新执行这一精度链校验,否则设备会迅速退化。这正是我们强调“全流程”而非“单点优化”的原因——任何环节的松动都会让前期投入归零。
对于追求高速高精度的自动化生产线改造项目,建议在验收时增加72小时热机跑合测试,观察温升对重复定位精度的影响曲线。许多非标机械定制失败案例,根源就在于忽略了热平衡后的漂移。深圳融光自动化科技有限公司在交付每一套机械手设备前,都会出具包含静态精度、动态响应及热漂移的完整报告,确保客户产线开动即达标。